 ENG


Snabbsvar: Hur man väljer rätt Formsprutningsmaskin
Att välja rätt formsprutningsmaskin börjar med att matcha klämkraft, skottstorlek och drivtyp till de delar som en fabrik faktiskt planerar att producera, och sedan kontrollera att precision, materialkompatibilitet, energianvändning, fotavtryck, automatiseringsberedskap och långsiktigt stöd från formsprutningsmaskinfabrik alla i linje med dagliga produktionsmål. Avsnitten nedan går igenom tio praktiska faktorer i ordning, med referenstabeller, jämförelsetabeller och en felsökningsöversikt hämtad från vanlig plastbearbetningspraxis.
- Spännkraft Och Tonnage - anpassa tonnaget till delens projicerade yta och väggtjocklek
- Skottstorlek och pipakapacitet - hålla skottvikten inom en fungerande andel av pipans kapacitet
- Hydraulisk elektrisk eller hybriddrift - välj den drivtyp som passar tonnageklassen och cykelmönster
- Precision och kontrollsystem - bekräfta återkoppling med sluten slinga för snäva toleransdelar
- Materialkompatibilitet - kontrollera skruv- och cylinderdesignen mot hartsfamiljen som används
- Energieffektivitet - jämföra det relativa energidraget över lastnivåer för det planerade skiftmönstret
- Maskinfotavtryck och formpassning - verifiera stagavståndet, formens höjdområde och golvytan
- Automatiseringsberedskap - kontrollera robotens monteringsgränssnitt och ingångsutgångssynkronisering
- Underhållsförväntningar - planera rutinmässiga kontroller av olja, skruv och inriktning runt arbetscykeln
- Tillverkarsupport - utvärdera fabrikens tekniska djup och reservdelsnätverk
Krav på klämkraft och tonnage
Klämkraft håller formhalvorna stängda medan smält plast trycks in under tryck, och det är vanligtvis den första specifikationsköparna jämför när de granskar maskiner från någon formsprutningsmaskinfabrik . Ett vanligt tillvägagångssätt för plastbearbetning är att uppskatta klämtonnage från den projicerade delen av delen och dess löpare, multiplicerad med en tryckfaktor som vanligtvis faller mellan ungefär 3 och 5 ton per kvadrattum beroende på hartset och väggtjockleken som är involverade.
Att köra en gjutform på en maskin med för liten klämkraft kan tillåta att gjutformen spricker upp något under injektionen, vilket ger blixt längs delningslinjen, medan körning av en liten gjutform på en överdimensionerad maskin ökar energiförbrukningen per cykel och tillför onödigt slitage på dragstänger och plattor. Att matcha tonnaget nära det projicerade delområdet skyddar både delens kvalitet och maskinens livslängd under en forms livslängd.
Typisk spännkraft per delkategori
95T Små delar
240T Hushåll
600T Automotive
1400T Stora delar
Illustrativ mittpunktsreferens efter allmän delkategori, faktisk tonnage varierar beroende på väggtjocklek och portdesign
| Spännkraftsområde | Typisk tallrikklass | Vanliga applikationer |
|---|---|---|
| 60T till 130T | Kompakt | Små precisionskomponenter, kontakter, lock |
| 130T till 350T | Mellanstor | Hushåll goods, appliance housings |
| 350T till 850T | Stora | Bilinteriör och konstruktionsdelar |
| 850T och uppåt | Extra stor två tallrik | Lastpallar, stora fordons- och industridelar |
Avläsning av klämkraft vid sidan av delgeometri
Ribbar, räfflor och tunna strömmande sektioner förändrar alla det effektiva projicerade området en maskin måste hålla stängd, så två delar med en liknande kontur kan fortfarande kräva olika tonnage när väl väggtjocklek och ribban räknas in. Ett kort samtal med formkonstruktören innan du låser in en maskinklass är vanligtvis tillräckligt för att undvika ett underdimensionerat eller överdimensionerat urval senare i projektet.
Matchning av skottstorlek och pipkapacitet
Formsprutningsmaskinens skottstorlek beskriver den maximala volymen eller vikten av smält plast som en maskin kan trycka ut i en enda cykel, och den måste kontrolleras mot trumkapacitet snarare än att klämma enbart tonnage. En vanlig riktlinje som följs i formningspraktiken är det skottvikten bör typiskt falla mellan ungefär 40 procent och 75 procent av pipans nominella kapacitet för att hålla smältuppehållstid och plasteringskvalitet inom ett fungerande område.
När skottvikten ligger långt under detta band tillbringar hartset mer tid i en uppvärmd pipa, vilket ökar risken för termisk nedbrytning på känsliga material. När skottvikten trycker långt över bandet kan en maskin kämpa för att plasta materialet helt inom den tillgängliga cykeltiden, vilket leder till inkonsekvent smältkvalitet från skott till skott.
- Kontrollera att skruvdiametern stämmer överens med hartsviskositeten och önskad utmatningshastighet
- Kontrollera skruvåterställningstiden mot målcykeltiden
- Granska kompressionsförhållandet för hartsfamiljen som används för närvarande
- Fråga formsprutningsmaskinfabriken om provdata för skottvikt på den specifika formen när det är möjligt
Hydrauliska elektriska och hybridmaskiner
Att jämföra en hydraulisk vs elektrisk formsprutningsmaskin beror till stor del på hur varje drivlina omvandlar ingående kraft till klämrörelse, insprutningshastighet och hålltryck. Hydraulsystem använder en pump och en ventilbank för att föra olja genom cylindrar, ett moget och välförstått tillvägagångssätt som fortfarande är vanligt för stort tonnage och tungt arbete. Elektriska maskiner använder servomotorer och kulskruvar på varje axel, vilket ger programmerbar hastighet och positionskontroll med mindre värme som släpps ut på verkstadsgolvet. Hybridmaskiner kombinerar en servodriven hydraulpump med elektriskt assisterade axlar, som syftar till att blanda klämstyrka med snabbare respons och lägre tomgångsdrag.
Hydrauliska elektriska och hybridegenskaper
Elektrisk Hybrid Hydraulisk
Jämförelse av allmän karaktäristik baserad på typiskt körbeteende, inte ett specifikt maskintestresultat
Två platt- och höghastighetskonfigurationer
För mycket stora eller mycket snabba cyklingstillämpningar tar två plattdesigner bort den traditionella layouten med fyra dragstång till förmån för en större formmonteringsyta, som passar stora fordons- och palldelar. Höghastighetskonfigurationer fokuserar istället på snabb injektion tillsammans med snabb formöppning och formstängning, vilket passar tunnväggiga förpackningar och engångsartiklar där cykeltiden driver produktionen.
Precision repeterbarhet och kontrollsystem
Konsekvent väggtjocklek, dimensionsstabilitet över en produktionsserie och stabil repeterbarhet från cykel till cykel beror mycket på kontrollsystemet snarare än på mängden enbart. Tryck- och positionsåterkoppling med sluten slinga, tillsammans med ett känsligt gränssnitt för mänskliga maskiner, låter en operatör låsa in insprutningshastighetsprofiler, hålla tryckövergångspunkter och kyltid med en upplösning som ett grundläggande öppet system inte kan matcha.
Delar med snäv dimensionstolerans, tunna snäpppassningsfunktioner eller en kosmetisk yta som bilinteriörtrim drar i allmänhet fördel av servodrivna eller hybridplattformar med flerstegsinsprutnings- och tryckhållningsprofiler, eftersom dessa funktioner är särskilt känsliga för variationer från skott till skott.
Materialkompatibilitet från PP till tekniska hartser
En formsprutningsmaskin för PP-applikationer, såsom kapsyler, förslutningar och tunnväggiga behållare, använder vanligtvis en generell skruvdesign med måttligt mottryck, eftersom polypropen flyter relativt lätt och förblir användbar över ett ganska brett bearbetningsfönster jämfört med mer värmekänsliga hartser.
PVC kräver en låg kompression, ventilerad cylinder och skruvlayout för att släppa ut flyktiga gaser och undvika materialnedbrytning vid förhöjd fattemperatur, medan PET vanligtvis behöver ett snabbt cyklande, vältorkat matningssystem parat med tät temperaturkontroll för att skydda den inneboende viskositeten. Fyllda och förstärkta konstruktionshartser som används för konstruktionsdelar behöver ofta högre insprutningstryckkapacitet och slitstark cylinder- och skruvbehandling. Anläggningar som driver en formsprutningsmaskin för bildelar blanda ofta flera av dessa materialfamiljer på samma produktionsgolv, från glasfyllda nylonkopplingar till soft touch-övergjutning, så flexibilitet med skruv och fat över ett skift betyder lika mycket som råtonnage.
| Resin familj | Bearbetningsanmärkning | Typisk användning |
|---|---|---|
| Polypropen | Brett bearbetningsfönster, allmän skruv | Kepsar, förslutningar, tunnväggiga behållare |
| PVC | Ventilerad pipa, låg kompressionsskruv | Rörkopplingar, profilkomponenter |
| PET | Kräver noggrann torkning och noggrann temperaturkontroll | Förformar, förpackningskomponenter |
| Glasfylld nylon | Slitstarkt fat och skruvbehandling rekommenderas | Automotive och strukturella kopplingar |
Energieffektivitet och driftförbrukning
Elektriska drivaxlar drar i allmänhet kraften närmare realtidsbelastningen, medan en konventionell hydraulpump fortsätter att cirkulera olja även under klämuppehåll och kylningsfaser när mycket lite mekaniskt arbete sker. Detta är en av huvudorsakerna till att alla elektriska och hybridmaskiner tenderar att visa ett lägre relativ energidrag över en hel formningscykel, särskilt på formar med lång kylningstid i förhållande till insprutningstiden. Teknisk diskussion om hydrauliska servopumpar jämfört med hydraulpumpar med fast deplacement pekar vanligtvis på märkbart lägre elförbrukning för servo- och elektriska plattformar under dellast och tomgångssegment av cykeln, eftersom uteffekten skalar med omedelbar efterfrågan snarare än att köra med en konstant flödeshastighet.
Relativt energidrag över produktionsbelastning
Hydraulisk Hybrid Elektrisk
Konceptuell illustration av belastning kontra energidragmönster, inte uppmätt uteffekt från en specifik maskin
Anläggningar med långa nedkylningstider i förhållande till insprutningstiden, såsom tjockväggsförpackningar, tenderar att se de största relativa vinsterna från att flytta berättigade tonnageklasser till hybrid- eller eldrift, helt enkelt för att hydraulpumpen på ett konventionellt system annars skulle fortsätta att köra genom större delen av det tomgångsfönstret.
Maskinfotavtryck och mögelkompatibilitet
Utöver tonnaget har en maskin ett fysiskt fotavtryck som definieras av avståndet mellan stängerna, valsens storlek, minsta och maximala formhöjd och utkastarslag, som alla måste passa både formen i fråga och tillgängligt golv- och takutrymme. En form som är bredare än dragstångsavståndet går helt enkelt inte att montera, oavsett hur mycket tonnaget matchar delen.
Formsprutningsmaskin Structure Overview
Förenklad strukturell illustration, faktisk maskinlayout varierar beroende på tonnage och serie
Två maskiner med stort tonnage på plattan behöver vanligtvis ett längre fotavtryck längs formens öppna axel och högre takfrigång för formbyten, så anläggningslayout och krankapacitet är värda att bekräfta med formsprutningsmaskinfabriken innan de förbinder sig till en tonnageklass baserad på enbart pappersspecifikationer.
Beredskap för automatisering och robotintegration
De flesta nuvarande produktionslinjer kopplar ihop formningsmaskinen med en robot för toppingång eller sidoingång för borttagning av delar, insatsplacering eller i formmärkning, så automationsberedskap är värt att kontrollera tidigt snarare än att behandla robotik som en eftertanke. Ett standardiserat monteringsgränssnitt på den fasta plattan, digitala in- och utgångspunkter synkroniserade med formningscykeln och ett kontrollsystem som kan trigga extern utrustning på ett rent sätt minskar integreringstiden när en robot eller nedströms transportör läggs till.
Faciliteter som planerar cellstilstillverkning, där en operatör övervakar flera maskiner samtidigt, drar i allmänhet fördel av att välja modeller som delar ett liknande kontrollgränssnitt och automationsprotokoll över hela linjen, eftersom denna konsekvens förkortar operatörens utbildning och förenklar reservdelsplaneringen över verkstadsgolvet.
Underhållskrav och långsiktig tillförlitlighet
Rutinunderhåll av formsprutningsmaskin täcker hydrauloljans tillstånd och filtrering, inspektion av slitage av cylinder och skruv, kontroller av uppriktning av dragstång och platta samt kalibrering av kontrollsystemet, och frekvensen för varje uppgift beror på arbetscykeln, hartsens nötningsförmåga och omgivande verkstadsförhållanden. En maskin som kör abrasivt glasfyllt harts dygnet runt behöver naturligtvis oftare inspektion av skruv och cylinder än en lätt lastad maskin som kör ofylld PP.
| Symptom | Vanlig orsak | Föreslagna första kontrollen |
|---|---|---|
| Lågt kläm- eller insprutningstryck | Slitna tätningar, pumpslitage eller en felkalibrerad sensor | Kontrollera hydrauloljenivån och pumpens skick, verifiera sedan sensorkalibreringen |
| Maskinen går varm | Blockerad oljekylare eller lågt kylvätskeflöde | Inspektera värmeväxlaren och kylvätskeledningarna innan du justerar processinställningarna |
| Maskinen injicerar inte | Säkerhetsgrindsförregling, tom behållare eller blockerat munstycke | Bekräfta att spärrarna är inkopplade och att materialmatningen är oavbruten |
| Blinka vid skiljelinjen | Otillräcklig klämkraft eller formfel | Kontrollera tonnaget igen mot delarean och inspektera formavskiljningslinjen |
Att föra en enkel felsökningslogg för formsprutningsmaskinen, notera symtomen, växlingen och hartspartiet, avslöjar ofta ett mönster snabbare än enstaka enstaka reparationer, och det ger tillverkarens serviceteam ett användbart sammanhang om ett tekniskt besök blir nödvändigt.
Att välja en pålitlig Formsprutningsmaskin Manufacturer
Ett specifikationsblad berättar bara en del av historien, så att utvärdera formsprutningsmaskintillverkaren bakom utrustningen är lika viktig som att jämföra tonnagediagram. En tillverkare av plastformsprutningsmaskiner med egen konstruktion, ett brett spännkraftsområde och ett etablerat reservdels- och servicenätverk kan generellt reagera snabbare när en linje behöver en reservdel, en processjustering eller ett anpassat formgränssnitt.
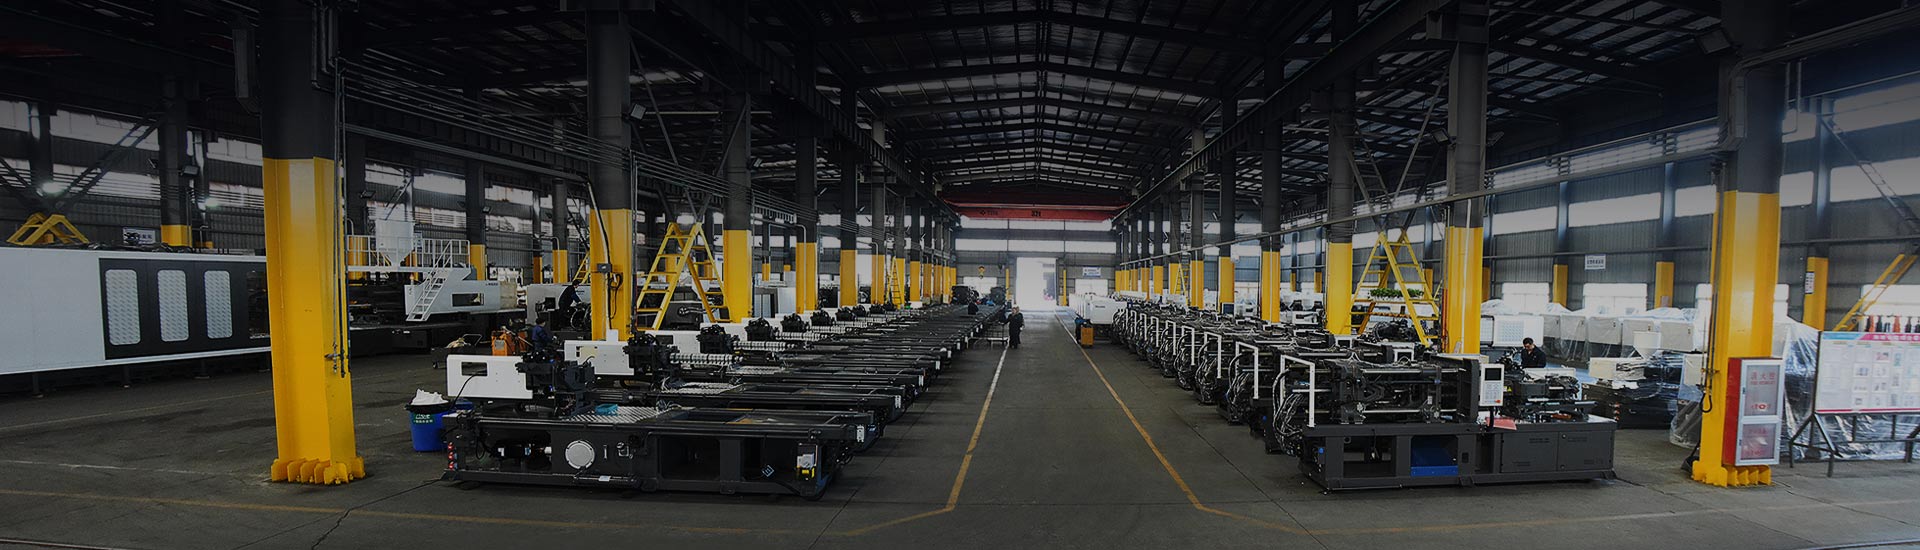
Ningbo Highsun Plastic Machinery Co., Ltd. är ett exempel på en tillverkare av formsprutningsmaskiner i Kina som planterar källutrustning från, baserat i Beilun Science and Technology Park i Ningbo, ett område som är nära förknippat med landets leveranskedja för plastmaskiner. Fabriken täcker mer än 120 000 kvadratmeter och producerar märket HIGHSUN över ett spännkraftsområde från 98 ton till 3000 ton, som sträcker sig över el- och oljehybridserier, två plattserier, höghastighetsserier, enkel- och blandade dubbelfärgsserier, BMC-serier, PET-serier och PVC-serier, tillsammans med skräddarsydda konfigurationer eller hartsformar som kräver en specifik form.
| Serie | Primärt fokus | Anmärkningsvärd egenskap |
|---|---|---|
| Elektriskity And Oil Hybrid | Generell produktion | Balanserar precision med lägre tomgångsenergidrag |
| Två plattor | Stora scale components | Bredare formmonteringsområde utan gränser för dragstång |
| Hög hastighet | Tunn vägg och snabba cykeldelar | Snabb injektion och formrörelse |
| Dubbel färg | Flera material och flerfärgade delar | Enkla och blandade färgkonfigurationer tillgängliga |
| BMC | Bulkformade delar | Processen anpassad för foderblandningens egenskaper |
| PET | Förform och förpackningsdelar | Snabb cykling med tät temperaturkontroll |
| PVC | Profil och monteringskomponenter | Ventilerad cylinder lämpad för flyktig utsläpp |
En användbar praxis när man jämför en formsprutningsmaskintillverkare är att be om referensplatser som kör en liknande delfamilj, begära cykeltidsinformation om en jämförbar form och bekräfta typisk ledtid för reservdelar som tunnor, skruvar och hydrauliska komponenter, eftersom pågående support ofta är viktigare under en maskins livslängd än bara det ursprungliga specifikationsbladet.
Vanliga frågor
Vad är formsprutning
Formsprutning är en tillverkningsprocess där plastpellets värms tills de smälter, sedan injiceras under tryck i en sluten stålform, där materialet svalnar och stelnar till formen av kaviteten innan delen kastas ut och cykeln upprepas.
Hur mycket kostar en formsprutningsmaskin för plast
Kostnaden beror på spännkraft, drivtyp, styrsystem, automationspaket och graden av anpassning som efterfrågas, så siffrorna varierar kraftigt mellan en kompakt hydraulisk modell och en stor automatiserad el- eller hybridlinje. Att dela delritningar och förväntad produktionsvolym med en tillverkare av formsprutningsmaskiner är det mest pålitliga sättet att få en korrekt offert för ett specifikt projekt.
Vilken är den bästa formsprutningsmaskinen för ett litet företag
Ett mindre företag börjar i allmänhet med att kartlägga förväntad delstorlek, väggtjocklek och månadsvolym och sedan välja den lägsta tonnageklassen som bekvämt täcker nuvarande och kortsiktiga formkrav, eftersom en maskin med blygsam spännkraft med utrymme för automatisering senare tenderar att erbjuda mer flexibilitet än att satsa på en enda stor press tidigt.
Hur väljer jag en formsprutningsmaskin
Att välja en formsprutningsmaskin fungerar bra som en steg-för-steg-genomgång av spännkraft, skottstorlek, drivtyp, precisionsbehov, materialkompatibilitet, energianvändning, golvyta, automationsberedskap, underhållsförväntningar och tillverkarens supportnätverk, vilket är samma sekvens som behandlas i hela denna artikel.
Varför har min formsprutningsmaskin lågt tryck
Lågtrycksavläsningar spårar vanligtvis tillbaka till slitna hydrauliska tätningar eller en pump som tappar effektivitet, en felkalibrerad trycksensor eller luft som är instängd i hydraulkretsen, så att kontrollera oljetillstånd, pumpeffekt och sensorkalibrering är ett rimligt första steg innan du justerar processprogrammet.
Varför är min formsprutningsmaskin överhettad
Överhettning är ofta kopplad till en blockerad eller skalad oljekylare, begränsat kylvätskeflöde, en trasig kylfläkt eller en butiksmiljö med hög omgivningstemperatur och begränsat luftflöde runt hydraultanken, så kylkretsen är vanligtvis den första platsen att inspektera.
Varför sprutar inte min formsprutningsmaskin
En maskin som inte kommer att injicera hålls ofta uppe av en säkerhetsgrind eller förregling som inte har kopplats helt in, en tom eller överbryggande behållare, ett blockerat munstycke eller ett fel flaggat på styrsystemet, så att genomgå dessa kontroller i ordning innan du rör processparametrar, minskar vanligtvis orsaken snabbt.
Varför producerar formsprutning blixt
Blixten vid delningslinjen pekar vanligtvis på en klämkraft som är för låg för delens projicerade område, en form som inte är korrekt inriktad eller har slitna delningsytor, eller insprutningstryck som är högre än formen och klämtonnaget säkert kan hålla, så att se om tonnageberäkningen tillsammans med en forminspektion är en bra utgångspunkt.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
