 ENG


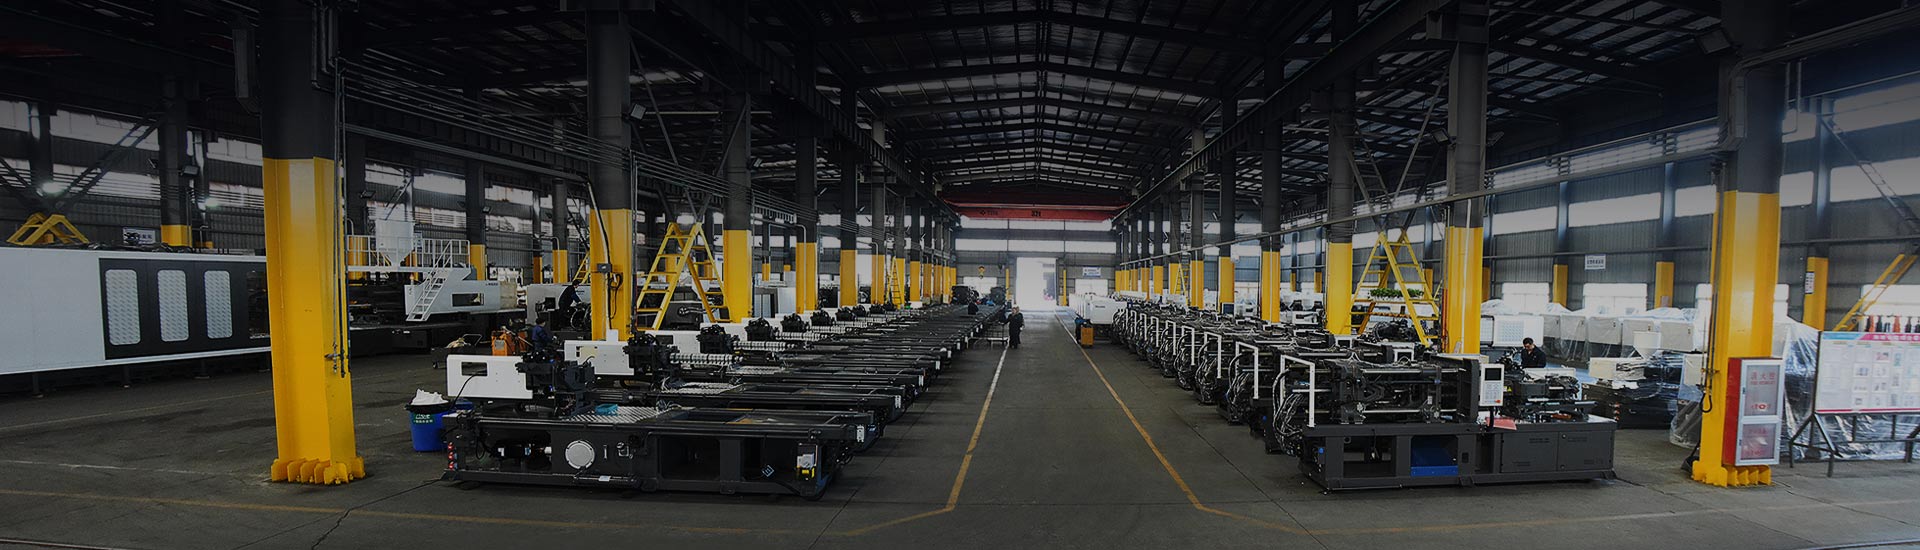
Vad är en formsprutningsmaskin
En formsprutningsmaskin är tillverkning av utrustning som värmer och smälter plastharts och sedan sprutar in det under kontrollerat tryck i en sluten stålform för att bilda en fast del. När delen svalnar inuti formen öppnas formen, delen matas ut och maskinen upprepar cykeln, ofta tusentals gånger per skift. Denna repeterbara process är anledningen till att formsprutningsmaskinen förblir en av de mest använda kategorierna av plastbearbetningsutrustning för tillverkning av stora volymer.
Varje formsprutningsmaskin är uppbyggd kring två funktionella system som samverkar: en injektionsenhet som mjukgör och levererar smält harts, och en klämenhet som håller formen stängd mot insprutningstryck och öppnar den för delutkastning. Huruvida dessa system drivs hydrauliskt, elektriskt eller genom ett servohydrauliskt hybridarrangemang definierar de olika maskintyperna som tas upp senare i denna guide.
Formsprutningsutrustning spänner över ett brett storleksintervall. Små precisionsmaskiner har en spännkraft på långt under 100 ton, medan stora strukturella applikationer kräver maskiner med en klassificering av flera tusen ton. Som en referenspunkt täcker HIGHSUNs egen produktlinje, inklusive HXM-, HXH-, HXZ- och HYD-serierna, en spännkraft varierar från 98 ton till 3 000 ton , vilket illustrerar hur bred denna utrustningskategori är.
2 kärnsystem Insprutningsenhet och spännenhet
4 nyckelstadier Fylla, packa, hålla, kyla
98T till 3000T Typiskt spännkraftsområde
Formsprutningsstadier: Fyllning, packning, hållning och kylning
Formsprutningsproceduren förstås bäst som en kort, upprepad cykel snarare än en enda åtgärd. Varje formsprutningsoperation går genom formstängning och fastspänning, fyllning, packning och hållning, kylning och slutligen formöppning och utmatning. Att få varje steg rätt, inte bara formsprutningsmaskinens tonnage, är det som avgör om en del blir dimensionellt korrekt och fri från synliga defekter.
1 Klämning Klämenheten stänger formen och håller ihop de två halvorna med tillräcklig kraft för att motstå trycket från den inkommande smältan.
2 Fyllning Skruven rör sig framåt och trycker smält harts genom munstycket och löparsystemet för att fylla formhåligheten med en kontrollerad hastighet.
3 Packa och hålla Ytterligare tryck appliceras för att packa in extra material i kaviteten, vilket kompenserar för krympning när delen börjar svalna.
4 Kylning Delen fortsätter att svalna inuti den stängda formen tills den är tillräckligt styv för att hålla sin form när den väl matas ut.
5 Utkastning Formen öppnas, ejektorstift trycker loss den färdiga delen och klämenheten stängs igen för att påbörja nästa cykel.
Cykeltryckprofil
Illustrativt relativt kavitetstryck över en formningscykel. Faktiska tryckkurvor varierar beroende på detaljens geometri, väggtjocklek och material.
Cykeltidsdelning per steg
Allmänt mönster som vanligtvis observeras i produktionen, där kylning vanligtvis står för den största delen av den totala cykeltiden. Faktiska proportioner varierar med väggtjocklek och material.
Komponenter i formsprutningsmaskinen förklaras
Detta avsnitt bryter ner den väsentliga formsprutningsutrustningen inuti varje maskin, från hartsintag till den färdiga delen. Att förstå dessa komponenter gör det lättare att följa det dagliga arbetet med formsprutning av plast, från initial installation till rutindrift och felsökning.
Hopper Håller råa hartspellets och matar in dem genom gravitation i fatet. På många produktionslinjer ansluts tratten till en torktumlare eller vakuumlastare som en del av den omgivande hjälpmaskinen.
Pipa och skruv (mjukningsenhet) Den roterande skruven inuti den uppvärmda cylindern transporterar, komprimerar och smälter hartset innan det injiceras. Skruvgeometri, kompressionsförhållande och längd-diameterförhållande är anpassade till hartsfamiljen som bearbetas.
Munstycke Leder smält harts från tunnan in i formens sprue. Munstycksspetsdesign påverkar dregling, tryckförlust och hur rent skottet separeras från formen i början av nästa cykel.
Klämning Unit Håller de två formhalvorna stängda mot insprutningstryck och öppnar formen för delutkastning, med hjälp av en mekanisk vipp, direkthydrauliska cylindrar eller ett cylinderarrangemang med två plattstag.
Mögel Ett precisionsstålverktyg, vanligtvis levererat av en separat formtillverkare, som bildar håligheten och kärngeometrin för den färdiga delen och definierar kylkanalens layout.
Slipstänger Stålstänger som styr valsens rörelse och bär reaktionskraften som genereras under fastspänningen, och håller formen inriktad medan maskinen är under tryck.
Drivsystem Tillför kraften bakom skruvrotation, insprutning och klämrörelse genom en hydraulpump, ett servohydrauliskt hybridsystem eller helt elektriska servomotorer, beroende på maskintyp.
Styrsystem (HMI) Pekskärmsgränssnittet och den programmerbara styrenheten som låter en operatör ställa in, lagra och övervaka processparametrar som insprutningshastighet, tryck och temperatur över varje cykel.
Översikt över maskinstruktur
Förenklad strukturell översikt av en typisk formsprutningsmaskinlayout. Den faktiska komponentplaceringen varierar beroende på maskintyp och tillverkare.
Typer av formsprutningsmaskiner och hur man kan skilja dem åt
Formsprutningsmaskiner är i allmänhet grupperade efter drivtyp och efter klämstruktur. Drivtyp täcker hydrauliska, elektrisk-hydrauliska hybrid- och helelektriska maskiner, medan klämstrukturen täcker den traditionella vippkonstruktionen och designen med två plattor. Ovanpå dessa kategorier finns specialkonfigurationer byggda för en viss process, såsom dubbelfärgsmaskiner och dedikerade PET- eller PVC-serier.
Kvalitativ jämförelse av vanliga maskintyper
Kvalitativ, illustrativ jämförelse avsedd att visa relativa tendenser, inte uppmätta prestandavärden för någon specifik modell.
Elektrisk-hydrauliska hybridmaskiner (servo). Kombinera en servodriven hydraulpump med konventionell hydraulisk manövrering. Denna konfiguration täcker ett brett tonnageområde och balanserar precision, energieffektivitet och operativ flexibilitet, vilket gör den till en av de mest specificerade formsprutningsmaskinkategorierna för allmän tillverkning.
Helelektrisk Machines Använd servomotorer för fastspänning, insprutning och utkastning istället för hydraulolja. De erbjuder vanligtvis snabb dynamisk respons, en renare driftsmiljö och stark repeterbarhet, vilket passar precisionselektronik, medicinska och optiska delar.
Två-platta Machines Byt ut den traditionella växlingsdesignen med tre valsar med två stora valsar som är anslutna direkt med dragstångscylindrar. Denna layout fördelar klämkraften jämnt över stora formar och är vanlig för applikationer med stora tonnage.
Hög-Speed Machines Har en ram med hög styvhet och snabb insprutningsrespons för tunnväggiga formar med hög kavitation. De används ofta för förpackningar, tunnväggiga behållare och andra snabbcyklande delar med stora volymer.
Dubbelfärgade och multimaterialmaskiner Är utrustade med två eller flera oberoende injektionsenheter och ett roterande eller glidande formbord, vilket gör att två hartser eller två färger kan gjutas på en enda del i en cykel.
Dedikerade PET- och PVC-maskiner Använd specialiserade skruvar, fat och temperaturkontrollsystem som är skräddarsydda för en enda hartsfamilj. PET-förformmaskiner är optimerade för snabb kylning och klarhet, medan PVC- och rörpassningsmaskiner använder korrosionsbeständiga komponenter som är anpassade till PVC:s värmekänslighet.
Spännkraft och tonnage: Anpassa en maskin till detaljen
Spännkraft, vanligen uttryckt i ton, beskriver hur mycket kraft spännenheten kan anbringa för att hålla formen stängd medan smält harts fyller hålrummet under tryck. Tonnage uppskattas i allmänhet från delens projicerade yta, en lämplig kavitetstryckfaktor för det harts som används och en rimlig säkerhetsmarginal, bekräftas sedan med formtillverkaren eller maskinleverantören innan den slutliga dimensioneringen.
Spännkraft efter maskinserie
Ungefärliga referensintervall för allmänt tillgänglig spännkraft per maskinserie. Exakta erbjudanden varierar beroende på tillverkare och modell.
Tonnage Referens per delkategori
Tabellen nedan ger en allmän utgångspunkt för hur tonnaget tenderar att hamna i linje med delkategori. Det är en referens för tidig planering, inte en ersättning för en korrekt tonnageberäkning på en specifik del och form.
| Tonnageintervall | Typiska delexempel | Vanlig maskintyp |
|---|---|---|
| Under 200 ton | Små precisionskomponenter, kopplingar, lock och förslutningar | Helelektriska eller små hybridservomaskiner |
| 200 till 600 ton | Hushållsprodukter, PET-förformar, medelstora apparater | Hybridservo eller dedikerade PET-maskiner |
| 600 till 1 200 ton | Inredningspaneler för fordon, stora lådor, rördelar | Hybridservo- eller tvåplattsmaskiner |
| 1 200 ton och över | Stora fordonskarosser, pallar, stora apparathöljen | Maskiner med två plattor |
Välja rätt injektionsenhet
Injektionsenheten gör arbetet med att smälta och leverera harts, så den måste dimensioneras och konfigureras för delen och materialet snarare än att väljas enbart efter tonnage. Två maskiner med identisk spännkraft kan fortfarande passa dåligt för samma jobb om deras insprutningsenheter inte är anpassade till skottstorlek och hartsbeteende.
Bekräfta att skottstorleken och mjukgöringskapaciteten täcker den tyngsta delen plus löpare, med viss reservkapacitet för framtida formar.
Matcha förhållandet mellan skruvlängd och diameter och kompressionsförhållandet till hartsfamiljen, eftersom fyllmedel och tillsatser ändrar skjuvnings- och värmebehov.
Kontrollera maximalt insprutningstryck och hastighet mot tunnväggiga eller långa flödesvägdelar som behöver snabba fyllningstider.
Överväg korrosionsbeständiga eller slitstarka skruv- och cylinderbehandlingar för PVC, glasfyllda eller andra krävande hartser.
Se över mottrycket och mjukningshastigheten om cykeltiden begränsas av hur snabbt pipan kan förbereda nästa skott.
Kontrollera att munstyckstyp och temperaturkontrollzoner passar material som är känsliga för fukt eller termisk nedbrytning, såsom PET.
Hjälpmaskiner och stödutrustning
Att välja formsprutningsmaskin och stödmaskiner tillsammans, snarare än sekventiellt, tenderar att producera en bättre balanserad produktionscell. Hjälpmaskineri är ofta den begränsande faktorn i en formsprutningscell, även när själva formsprutningsmaskinen har ledig cykelkapacitet. En torktumlare som inte kan hålla jämna steg med genomströmningen, en kylare dimensionerad för en mindre form eller en uttagningsrobot med en långsam räckviddscykel kan var och en bli flaskhalsen för hjälpmaskineriet som begränsar den totala produktionen, vilket är anledningen till att dimensionering av extrautrustning förtjänar samma uppmärksamhet som val av tonnage och injektionsenhet. Detta är ännu viktigare för hjälpmaskineri för komplexa formsprutningskonstruktioner, såsom formar i familjen med flera kaviteter och verktyg för heta löpare, där flera stödsystem måste vara koordinerade samtidigt.
Materialtork och lastare Ta bort fukt från hygroskopiska hartser som PET och mata förtorkat material automatiskt, vilket minskar manuell hantering runt behållaren.
Mögel Temperature Controllers Cirkulera vatten eller olja genom formen för att hålla en jämn håltemperatur, vilket påverkar cykeltid, ytfinish och dimensionsstabilitet.
Vattenkylare Tillför kylt vatten till formen och, i vissa inställningar, till fatet, vilket stödjer kylningsstadiet som vanligtvis utgör den största delen av cykeltiden.
Robotic take-out system Ta bort färdiga delar och löpare från formområdet automatiskt, vilket förkortar utkastningssteget och stödjer obevakad produktion.
Granulatorer och omslipningssystem Återbearbeta inlopp, skenor och kasserade delar till användbar omslipning, ett viktigt steg för familjeformar som genererar betydande skrotvolym.
Hot Runner-kontroller Hantera zon-för-zon-temperatur på heta löparformar, vilket är särskilt viktigt för komplexa formkonstruktioner med flera kaviteter.
Materialöverväganden: Harts, polyeten och teknisk plast
Skillnader i formsprutningsbearbetning mellan hartsfamiljer förklarar varför ingen enskild maskininställning fungerar för varje jobb. Hartsformsprutningsprocessen beror mycket på hur materialet beter sig när det smält, inklusive flödeslängd, krympningshastighet och känslighet för skjuvning och värme.
Grunderna för hartsformsprutning
Varje hartsformsprutningsprocess börjar med smältbeteende. Tekniska hartser med glasfiberförstärkning behöver vanligtvis högre cylindertemperaturer, högre insprutningstryck och slitstarka skruvar, medan ofyllda råvaruhartser vanligtvis bearbetas vid lägre temperaturer med ett bredare bearbetningsfönster.
En kort bearbetningsguide för formsprutning av polyeten
Polyeten är ett halvkristallint harts som används ofta i kapsyler, förslutningar, tunnväggiga förpackningar och hushållsprodukter. Den bearbetar i allmänhet med låg fuktkänslighet och ett brett smälttemperaturfönster, även om krympning bör beaktas i formdesign, och högdensitets- och lågdensitetskvaliteter ställs vanligtvis in separat i stället för att behandlas som ett recept.
Termohärdande material som BMC, eller bulkformmassa, bearbetas annorlunda än termoplaster. Pipan hålls relativt svalt för att förhindra för tidig härdning, medan själva formen värms upp så att delen härdar när den fyller hålrummet, vilket är anledningen till att BMC-kapabla maskiner använder en annan cylinder och styrkonfiguration än en vanlig termoplastpress. PVC följer också sin egen väg, eftersom dess värmekänslighet kräver korrosionsbeständiga skruvar och noggrant kontrollerade cylindertemperaturer, medan PET kräver grundlig förtorkning och snabb, enhetlig kylning för att bevara klarheten.
Nyckelapplikationer för formsprutade delar
Formsprutade delar och formsprutningsartiklar når nästan alla kategorier av tillverkade varor, från engångsförpackningar till strukturella komponenter som är klassade för år av kontinuerlig service. Enbart formsprutning täcker allt från tvättmaskinstrummor till kylskåpsdörrar, medan samma kärnprocess, med en annan form, skruv och cykelinställning, även producerar bilinteriör, höljen för medicinsk utrustning och elektriska höljen.
Bildelar Konsumentelektronik Förpackning och drycketappning Industriella komponenter Konsumentprodukter Medicinsk utrustning Konstruktion och byggnad
Om Highsun
Ningbo Highsun Plastic Machinery Co., Ltd. är baserat i Beilun Science and Technology Park i Ningbo, Kina, ett område som är allmänt känt inom branschen som ett centrum för tillverkning av plastmaskiner. Fabriken täcker mer än 120 000 kvadratmeter och är dedikerad till att tillverka formsprutningsmaskiner av märket HIGHSUN.
Byggt på nästan två decennier av fokuserad utveckling och mer än femtio års erfarenhet inom sitt moderbolag, har HIGHSUN Machinery uppmärksammats bland de tre främsta formsprutningsmaskintillverkarna i Ningbo och bland de tio bästa tillverkarna av plastgjutmaskiner i Kina. Företaget beskriver sitt tillvägagångssätt som en förfinad produktionsprocessstyrning i kombination med en målstyrd standard för tillverkningskvalitet.
HIGHSUNs produktsortiment spänner över elektrisk-hydrauliska hybridmaskiner, tvåvalsmaskiner, höghastighetsmaskiner, en- och dubbelfärgsmaskiner, BMC-maskiner och dedikerade PET- och PVC-serier, med spännkraft från 98 ton till 3 000 ton. Anpassade konfigurationer är tillgängliga för projekt som faller utanför en standardkatalogspecifikation. Som en leverantör av formsprutningsmaskiner beskriver HIGHSUN sin verksamhetsfilosofi som att sträva efter excellens och gjutning perfektion, med ett kundcentrerat tillvägagångssätt som vägleder den dagliga verksamheten.
120 000 kvm Fabriksfotavtryck
98T till 3000T Klämning force range
Topp 3 / Topp 10 Ranking i Ningbo / Kina

HXM servomaskin Elektrisk-hydraulisk hybridservoserie som täcker ett brett tonnageområde, byggd kring ett intelligent servodrivsystem. Se serien
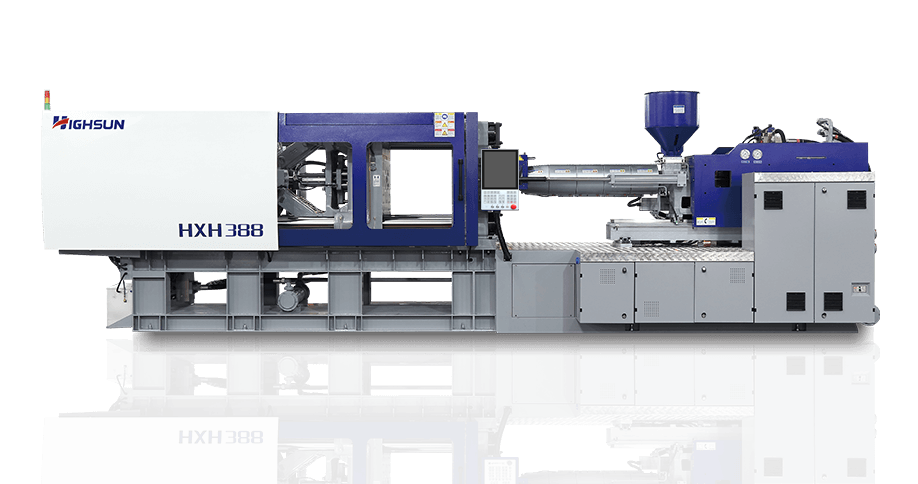
HXH höghastighetsmaskin Hög-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. Se serien

HXZ-maskin med två plattor Stortonnage två-platta serie designad för kompakt struktur och jämn spännkraftsfördelning. Se serien

HYD All-Electric Series Full servoelektrisk drivning över klämning, insprutning och utmatning för exakt, ren produktion. Se serien

PET-förform Machine Dedikerad PET-serie byggd för snabb kylning och dimensionell konsistens i preformproduktion. Se serien
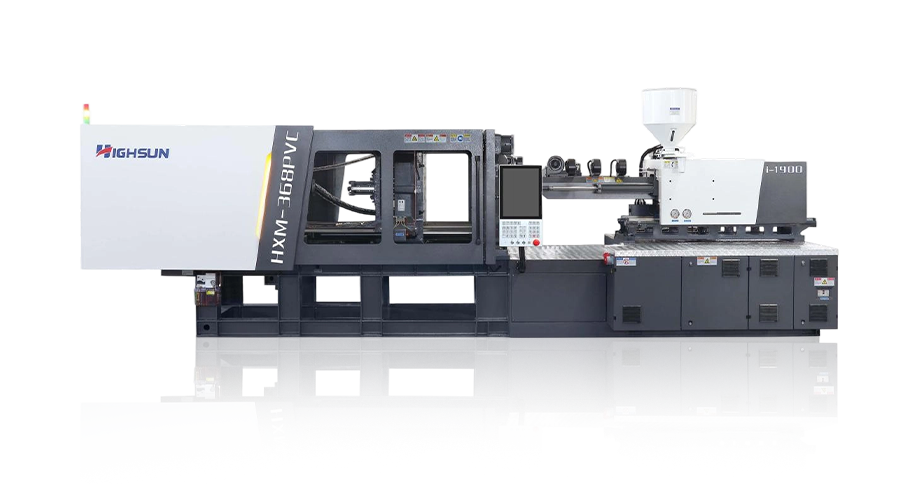
PVC formsprutningsmaskin PVC-dedikerad serie med korrosionsbeständiga komponenter anpassade till rördelar och relaterade produkter. Se serien
Vanliga frågor
Q1 Vad är en formsprutningsmaskin?
En formsprutningsmaskin är tillverkningsutrustning som smälter plastharts och sprutar in det under tryck i en sluten form, där det svalnar till en färdig del. Det är kärnan i utrustningen bakom de flesta masstillverkade plastkomponenter.
Q2 Hur fungerar en formsprutningsmaskin?
Det fungerar genom en upprepad cykel: formen stängs och klämmer, smält harts fyller håligheten, packnings- och hålltrycket kompenserar för krympning, delen svalnar och formen öppnas så att den färdiga delen kan matas ut innan cykeln upprepas.
Q3 Vilka är de olika typerna av formsprutningsmaskiner?
Vanliga kategorier inkluderar hydrauliska maskiner, elektrisk-hydrauliska hybridmaskiner, helelektriska maskiner, två-plattmaskiner, höghastighetsmaskiner och dubbelfärgsmaskiner, tillsammans med dedikerade PET- och PVC-serier byggda för specifika hartser.
Q4 Hur väljer jag en formsprutningsmaskin?
Utgå från din dels krav på spännkraft, skottstorlek och harts, matcha sedan dem mot drivtyp, platta storlek och styrsystem, tillsammans med hur väl en given leverantör kan stödja dina automatiserings- och materialbehov.
F5 Vilken storlek formsprutningsmaskin behöver jag?
Maskinstorleken bestäms vanligtvis av den projicerade ytan av din största del, hålighetstrycket som ditt material kräver och din skottvikt, så rätt storlek beror på de specifika delar och formar du planerar att köra.
F6 Hur många ton formsprutningsmaskin behöver jag?
Tonnagekraven varierar kraftigt, från under 100 ton för små precisionskomponenter upp till flera tusen ton för stora konstruktionsdelar, så tonnaget beräknas vanligtvis per del snarare än antas från ett allmänt genomsnitt.
F7 Hur beräknar jag tonnage för formsprutningsmaskiner?
Tonnage uppskattas vanligtvis genom att multiplicera delens projicerade yta med en lämplig kavitetstryckfaktor för hartset, och sedan lägga till en säkerhetsmarginal, en beräkning som vanligtvis bekräftas med formtillverkaren eller maskinleverantören innan den slutliga dimensioneringen.
F8 Hur väljer jag rätt injektionsenhet?
Matcha injektionsenhetens skottstorlek och mjukgörande kapacitet till din tyngsta del plus löpare, bekräfta sedan att skruvdesignen passar ditt harts, eftersom PVC, PET och glasfylld teknisk plast kräver olika skruv- och cylinderkonfigurationer.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
