 ENG


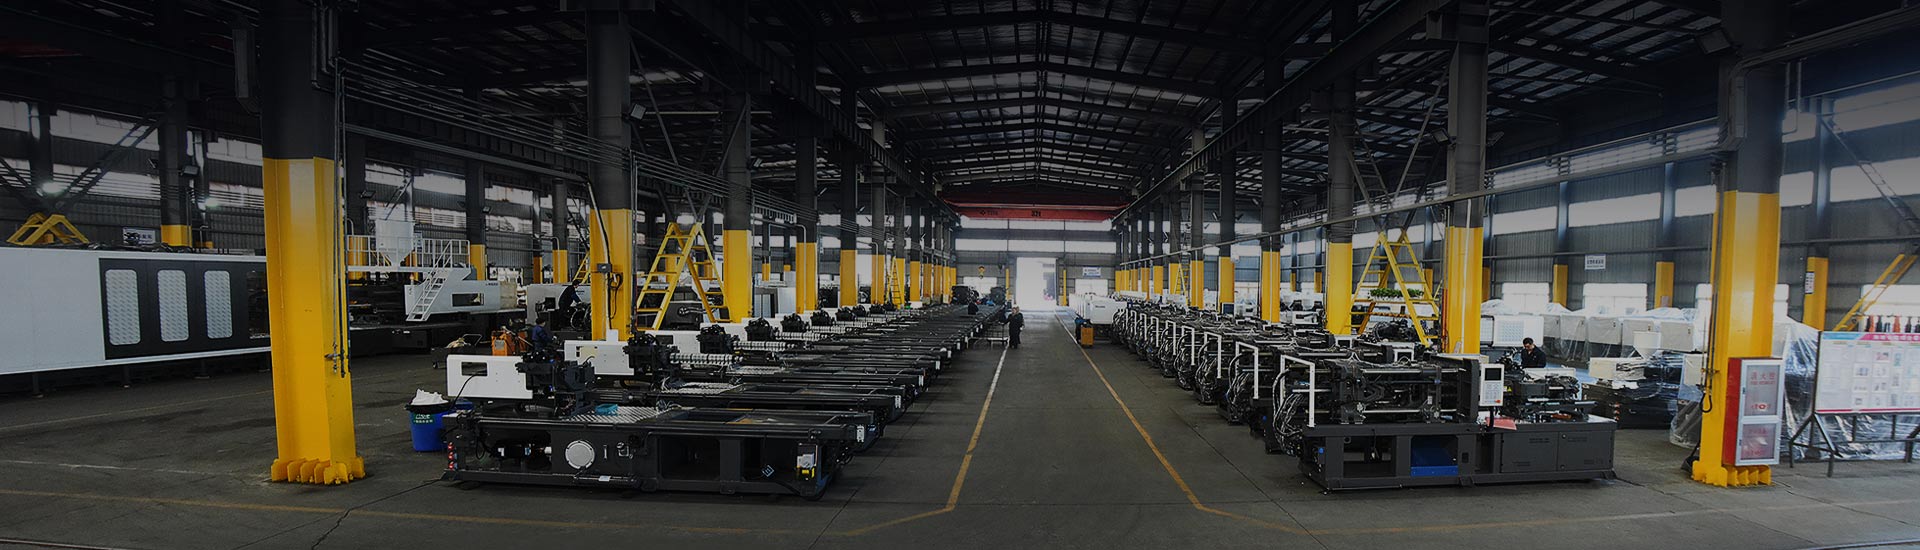
En förpackningsanläggning som kör PET-formformar med hög kavitation och en leverantör av medicinska delar som tillverkar implanterbara komponenter är båda beroende av formsprutning, men deras utrustningslistor delar lite utöver namnet på processen. Formsprutning omvandlar mer polymer varje år än extrudering, formblåsning och termoformning kombinerat, enligt industrins uppskattningar, och det formar produkter inom nästan alla tillverkningssektorer.
Den praktiska konsekvensen är att "formsprutningsmaskin" är en kategori snarare än en enda modell. Spännkraft, insprutningshastighet, skruvgeometri, drivningsarkitektur och kontrollprecision måste alla matcha den produkt som gjuts. Den här artikeln går igenom de huvudsakliga användningsområdena för formsprutning och förklarar, sektor för sektor, vilka maskinegenskaper som betyder mest för lönsam produktion.
Viktiga användningsområden för formsprutning
Formsprutning betjänar varje industri som producerar plastdelar i volym. De största slutanvändningsblocken, efter global produktion, är:
- Förpackning — flaskförformar, förslutningar, tunnväggiga behållare
- Fordon — stötfångare, inredning, kopplingar, delar under huven
- Konsumtionsvaror — hushållsapparater, köksartiklar, hushållsartiklar
- Medicinsk — sprutor, IV-anslutningar, inhalatorer, kirurgiska instrument
- Elektronik — kontakter, höljen, precisionsväxlar
Varje sektor belastar maskinen på olika sätt. Förpackningar kräver höga hålrum och korta cykler; fordon kräver strukturell konsekvens och multi-material kapacitet; medicinska delar kräver repeterbarhet och spårbarhet; elektronik behöver tunnväggig fyllning vid hög insprutningshastighet; konsumentvaror balanserar delkvalitet med energikostnad. Denna spridning förklarar varför tillverkare utvecklar applikationsspecifika maskinserier snarare än en enda universell modell.
Applikationsspecifika maskinkrav
Att matcha maskinfamiljen till produktportföljen är startpunkten för alla formsprutningsinvesteringar. De huvudsakliga applikationsgrupperna och deras utrustningskrav sammanfattas nedan.
Fordon och transporter
 HXS200 tvåfärgad servoformsprutningsmaskin för multimaterialdelar Denna tvåfärgsmaskin stöder synkroniserad insprutning av två material, idealisk för att kombinera styv och mjuk plast i bilinteriörkomponenter. Dess energibesparande servosystem och oberoende cylinderkontroll säkerställer stabil kvalitet och minskade monteringssteg. Visa produkt →
Bildelar sträcker sig från stora stötfångare och dörrpaneler till små sensorhus och kontakter. Designers kombinerar allt oftare styva underlag med mjuka övergjutningar, texturerade ytor och flerfärgade ljusledare. Det pressar gjutmaskiner mot tvåvalsmaskiner för stora karosskomponenter och tvåfärgsmaskiner för övergjutna inre delar. Typiska material inkluderar PP, ABS, PC/ABS, PA och POM, var och en med olika krympnings- och flödesbeteende. Stabilt insprutningstryck, reproducerbar skottvikt och hög spännstyvhet är inte förhandlingsbara. En tvåfärgsmaskin eliminerar också ett separat monteringssteg när hårda och mjuka material kombineras i en del.
Medicinsk och 3C elektrisk
Medicinsk formning styrs av renhet, repeterbarhet och dokumentation. Delar som sprutor, IV-kontakter och inhalatorer har tunna väggar och snäva toleranser, så exakt skruvhastighetskontroll och servodrivningar med låg tröghet betyder mer än topphastighet. I 3C elektriska produkter kräver kontakter, höljen och LED-linser hög insprutningshastighet, stabil smälttemperatur och minimal blixt. Båda segmenten drar nytta av sluten kretsstyrning och konsekvent prestanda från cykel till cykel.
Förpackningar, PET-förformar och tunnväggiga behållare
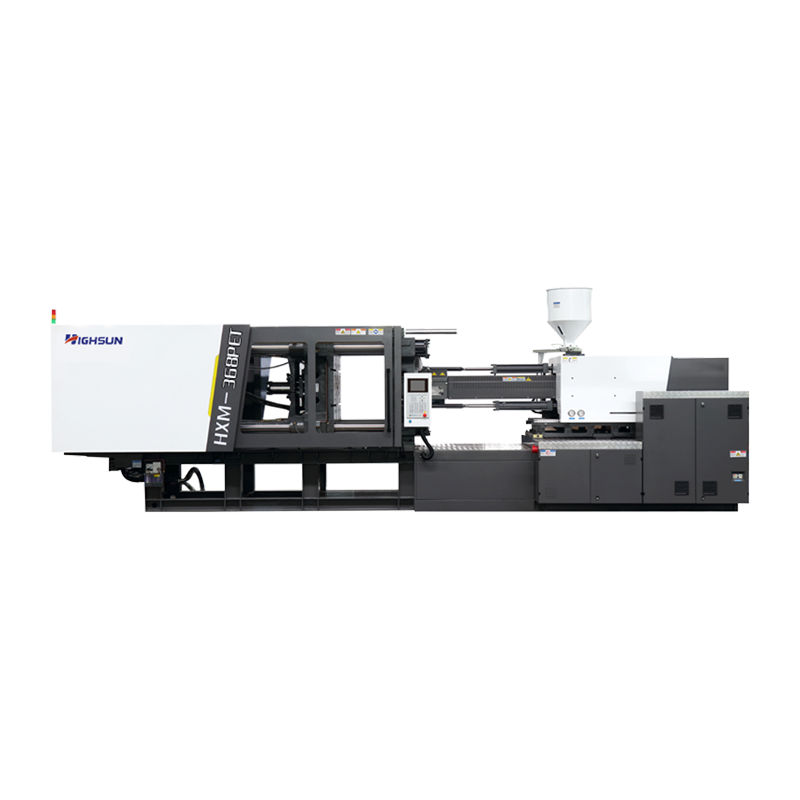 HXM368-PET Dedikerad PET-formsprutningsmaskin En 368-tons dedikerad PET-förformsmaskin med hydraulisk-elektrisk hybriddrift, som balanserar hög precision och energianvändning. Lämplig för stora förformar och förpackningsbehållare där jämn smälttemperatur och snabba cykler är avgörande. Visa produkt →
Förpackningar är en volymverksamhet där cykeltid och antal hålrum avgör enhetskostnaden. PET-förformar för dryckesflaskor kräver en dedikerad skruvdesign som begränsar skjuvvärme samtidigt som den levererar konsekvent smälttemperatur; förformens väggfördelning påverkar direkt den färdiga flaskans mekaniska prestanda. Tunnväggiga matbehållare och koppar kräver hög injektionshastighet för att fylla långa, tunna flödesbanor innan polymeren fryser. Dedikerade PET-förformmaskiner är byggda för nästan kontinuerlig drift, så energieffektivitet blir lika viktigt som cykeltiden.
PVC och byggprodukter
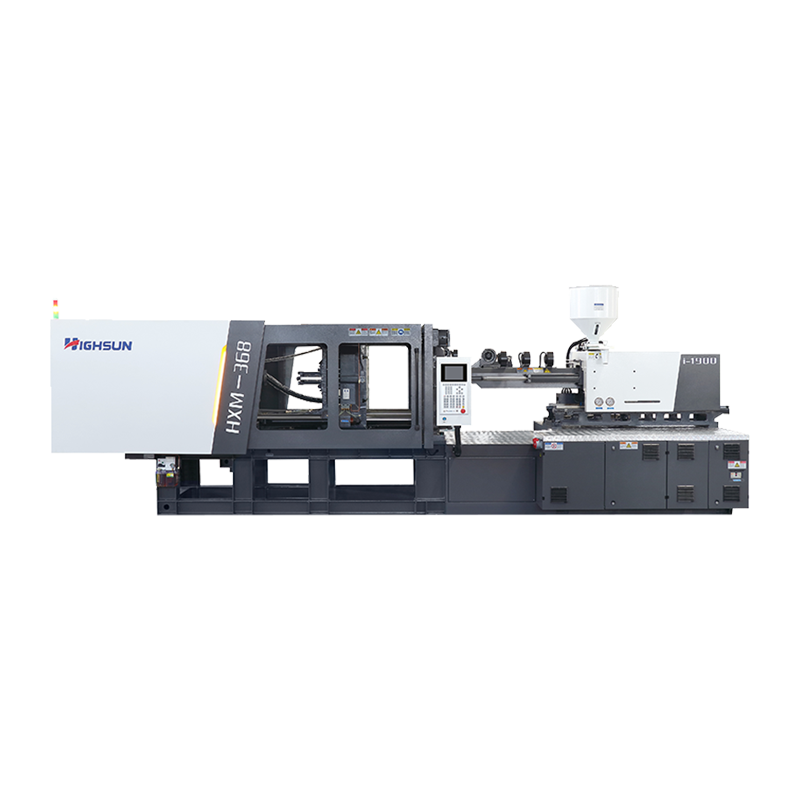 HXM368-PVC formsprutningsmaskin för värmekänsliga material Konstruerad för PVC och CPVC med korrosionsbeständiga komponenter och exakta temperaturzoner för att förhindra nedbrytning. Bredare plattor och högre ejektorkapacitet passar tjockväggiga beslag och byggprodukter, vilket minskar skrot och stilleståndstid. Visa produkt →
PVC och CPVC är värmekänsliga material. Rörkopplingar, ventiler, elektriska ledningar och kabelkanaler är typiska formsprutade byggprodukter. Korrosionsbeständiga skruvar och fat, exakt temperaturzonindelning och skruvgeometrier utan stillastående zoner förhindrar nedbrytning och brännmärken. Dedikerade PVC-maskiner erbjuder också bredare plattor och högre ejektorkapacitet för tjockväggiga beslag. För processorer som kör 200 till 850 ton maskiner, minskar en PVC-specifik design både skrot och städningstid.
Vitvaror, hushållsprodukter och logistik
Kylskåp, tvättmaskinskomponenter, förvaringslådor, lådor och färghinkar är gjutna på maskiner med breda plattor, djupa öppningsslag och hög skottkapacitet. För lådor och färghinkar balanserar optimerade servomaskiner påfyllningshastighet med energiförbrukning. Staplingshållfasthet och dimensionell konsistens i logistikprodukter är beroende av enhetlig packning och kontrollerad kylning, som i sin tur är beroende av stabil fastspänning och repeterbara injektionsparametrar.
Matcha maskintyp till produktionsprofil
Att välja en maskinfamilj bör börja med produktportföljen, inte varumärket. Över hela HIGHSUN-sortimentet, utvecklat av Ningbo Highsun Plastic Machinery med mer än 50 års ackumulerat industriarv, täcker sex familjer de huvudsakliga applikationssegmenten.
| Maskinfamilj | Typiska produkter | Nyckelstyrkor | Spännområde |
|---|---|---|---|
| HXM Servo | Allmänna delar, lådor, hushållsartiklar | Brett tonnageområde, energieffektivitet, beprövad kontroll | 108-2200 ton |
| HXH Hög hastighet | Tunnväggiga behållare, livsmedelsförpackningar | Hög insprutningshastighet, snabb cykling | 280-450 ton |
| HXYD Hybrid | Medicinsk parts, precision engineering components | Precision, låg energi, stabilt tryck | 100-130 ton |
| HXS Tvåfärgad | Bilinteriör, delar av dubbla material | Ettstegs övergjutning, 180 graders formrotation | 160-200 ton |
| HXZ Två-platta | Stora bildelar, stötfångare | Långt öppningsslag, kompakt fotavtryck | 800-3300 ton |
| Specialerbjudanden för PET/PVC | Förformar för flaskor; rördelar och ventiler | Dedikerad skruv och pipa design | PET 208-558 t; PVC 168-850 t |
Radardiagrammet nedan jämför tre vanligt valda familjer över fem inköpskriterier. Värden är vägledande värderingar baserade på typiska maskinegenskaper.
Avvägningarna syns i radarprofilen ovan. Servomaskiner ger den bredaste kombinationen av energibesparingar, flexibilitet och precision till måttlig kostnad, vilket är anledningen till att de förankrar de flesta produktionslinjer. Hybridmaskiner förbättrar precisionen ytterligare och passar medicinska komponenter och komponenter av instrumentkvalitet. Höghastighetsmaskiner byter ut flexibilitet för maximal fyllningshastighet där väggtjockleken är liten. Tvåfärgs- och tvåvalsmaskiner lägger till specifika tillverkningsmöjligheter istället för att ersätta en linje för allmänna ändamål.
Processeffektivitet, energi och strukturella överväganden
Energi är den största rörliga kostnaden för formsprutning efter råvara. Hydraulmaskiner med fast pump förbrukar ungefär konstant kraft, hydrauliska maskiner med variabel pump minskar inmatningen under hållning och kylning, servodrivna maskiner modulerar uteffekten kontinuerligt och hybridmaskiner kombinerar elektrisk insprutning med hydraulisk fastspänning. Beroende på del- och cykelprofil minskar servosystem vanligtvis energiförbrukningen med 20 till 80 procent jämfört med maskiner med fast pump.
Smältkvalitet och detaljkonsistens beror också på maskinstrukturen. Den fram- och återgående skruven mjukgör polymeren i cylindern, klämenheten håller formen stängd mot insprutningstryck och drivsystemet ger rörelsen. Den strukturella layouten avgör hur jämnt plattan fördelar klämkraften, hur snabbt skruven reagerar på tryckförändringar och hur olika formstorlekar hanteras; dessa faktorer dyker upp direkt i skrothastighet, flash och cykeltid.
För ett strukturerat tillvägagångssätt för storleksparametrar och konfigurationsalternativ, se vår guide om att välja rätt formsprutningsmaskin .
Vanliga frågor
Vilka är de huvudsakliga tillämpningarna för formsprutning?
Formsprutning används för förpackningar, bildelar, medicinsk utrustning, elektroniska höljen, hushållsartiklar, PVC-byggnadsprodukter, PET-förformar och logistiklådor. Det är den mest använda processen för att tillverka plastdelar i stora volymer.
Hur beräknar jag den spännkraft som behövs för min produkt?
En vanlig uppskattning är 2 till 3 ton spännkraft per kvadrattum av projicerad yta, justerat för materialflöde och väggtjocklek. För ett mer exakt värde, multiplicera formhålighetstrycket med den projicerade delarean.
Hur mycket energi kan en servoformsprutningsmaskin spara?
Typiska besparingar sträcker sig från 20 % till 80 % jämfört med hydrauliska maskiner med fast pump. De största besparingarna sker i delar med långa håll- eller avkylningsfaser.
Kan en maskin bearbeta olika plastmaterial?
Ja, en maskin för allmänt bruk kan köra PP, ABS, PE och PS. För värmekänsliga PVC- eller PET-flaskor rekommenderas en dedikerad skruv- och cylinderkonfiguration.
Vad är skillnaden mellan två-platta och växlande maskiner?
Växlingsmaskiner ger snabbare torkcykler för medelstora delar. Maskiner med två valsar erbjuder ett längre öppningsslag och ett mer kompakt utrymme för stora delar, som vanligtvis används i biltillämpningar.
Hur ska jag underhålla en formsprutningsmaskin?
Kontrollera oljenivån och filtren dagligen, övervaka värmeband och temperaturkontroll, inspektera slitage på skruvar och fat, rengör formytor regelbundet och kalibrera trycksensorer som en del av ett rutinunderhållsschema.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
