 ENG


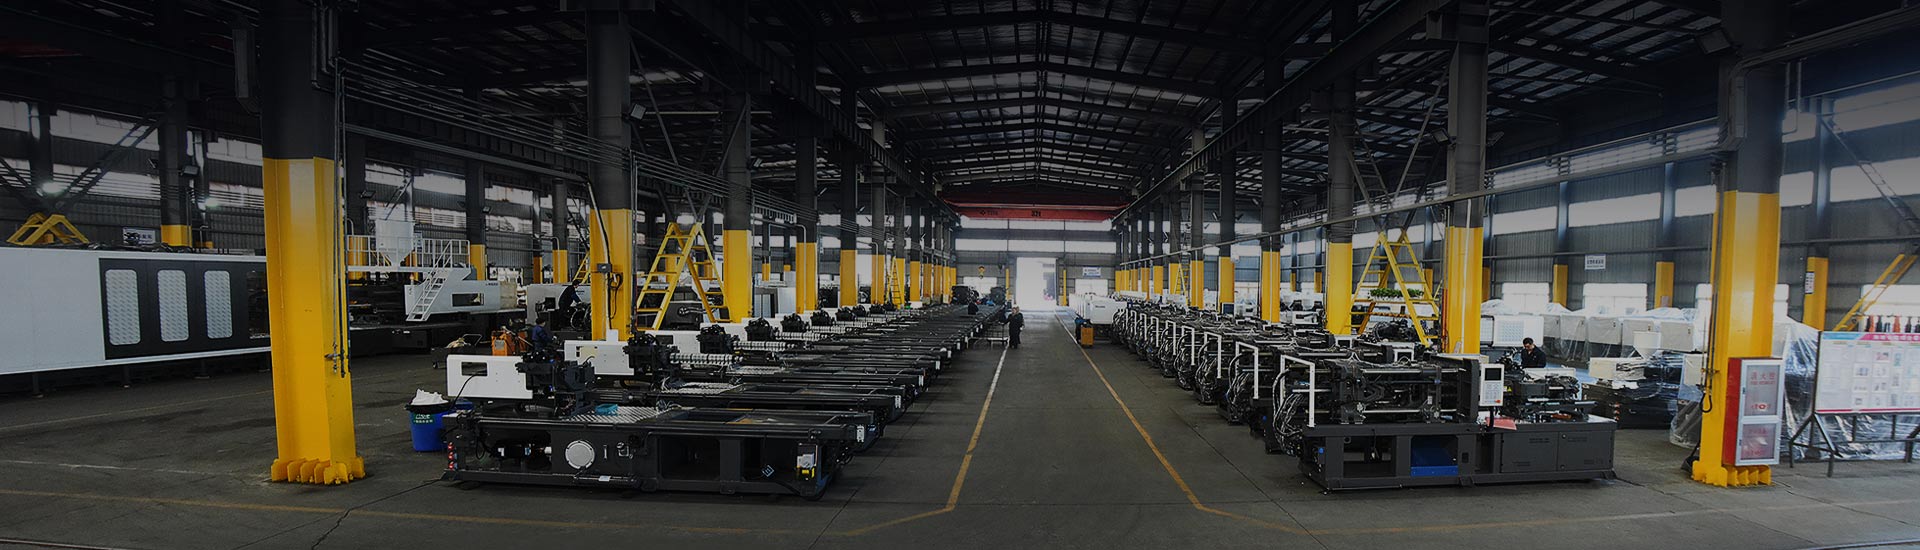
En plastformspruta väljs av den del den ska tillverka, inte av numret på offerten. När en PET-formform med 32 hålrum, en 900 ml tunnväggig behållare eller en 12 kg logistiklåda måste hålla en fast cykeltid och en fast skrothastighet i flera år, slutar den användbara frågan att vara "vad kostar den här maskinen" och blir "vad håller den här maskinen".
Det korta svaret först: lås maskinklassen och klämkraften till detaljens geometri, bestäm sedan drivningsarkitekturen och jämför priset sist. Köpare som vänder på den beställningen betalar vanligtvis skillnaden i skrothastighet, cykeltid eller en maskin som fysiskt inte kan ta formen de redan äger.
Vad "Plastic Injection Molder" täcker
Frasen används för två olika saker, och att blanda ihop dem slösar veckor:
- Maskinen - en formsprutningsmaskin med fram- och återgående skruv som smälter, sprutar in, håller och matar ut. De flesta tekniska sökningar betyder detta.
- Företaget - en skräddarsydd formmaskin som driver dessa maskiner på uppdrag av en varumärkesägare.
Om du utrustar en fabrik köper du den första. Om du lägger ut produktion på entreprenad, granskar du den andra, men du behöver fortfarande dess maskinlista, eftersom tonnage, skottstorlek och torrcykel avgör om den butiken överhuvudtaget kan citera din del.
Oavsett märke är maskinen byggd av fyra delsystem: spännenheten (plattor, dragstänger, vipp- eller tvåvalslås), insprutningsenheten (behållare, skruv och cylinder, munstycke), drivsystemet (fast pump, variabel pump, servo, hybrid eller helelektrisk) och styrsystemet som sekvenserar temperatur, tryck och position.
Figur 1: de fyra delsystemen i en plastformspruta, visade i förenklad isometrisk vy.
Matcha maskinklassen med delen först
Två fabriker kan beställa samma 250-tonsmaskin och få helt olika resultat, eftersom klämkraften bara är en av fyra specifikationer som avgör en passform. De övriga tre är skottvikt, stagavstånd och torrcykeltid.
| Del familj | Maskinklass till shortlist | Vad som egentligen avgör valet |
|---|---|---|
| Tunnväggiga behållare, lock, koppar | Höghastighetsmaskin med servohydraulik | Insprutningshastighet och cykeltid på väggar under ca 1 mm |
| PET-förformar | PET-dedikerad maskin | Skruvgeometri med låg skjuvning och repeterbarhet för skott över 24 till 96 kaviteter |
| PVC och CPVC beslag | PVC-dedikerad maskin | Korrosionsbeständig tunna, tät temperaturkontroll, kort uppehållstid |
| Lådor, hinkar, logistikcontainrar | Låd- och hinkoptimerad servomaskin | Klämkraft, formviktsstöd, repeterbar cykel vid hög skottvikt |
| Apparat och hushållsdelar | Generell servomaskin | Skottviktsfönster, plattans storlek, färgändringshastighet |
| Stora fordons- och tekniska delar | Maskin med två plattor | Plattmått, stagavstånd, torrcykel med tung form |
Läs tabellen från del till maskin. Riktiga offerter går ofta baklänges, med utgångspunkt från vilket tonnage som än råkar finnas i lagret. Be leverantören att kartlägga din ritning, kavitetsantal och material till en specifik modell och förklara vilken specifikation som uteslöt alternativet.
Klämkraft är det första filtret på valfri lista
Klämkraft håller formen stängd mot hålighetstrycket och försöker trycka isär den. Arbetsmetoden är projicerad area multiplicerad med kavitetstryck, plus en säkerhetsmarginal för blixtbenägna geometrier och lågviskösa kvaliteter. Det är därför ett platt lock och en djup hink med samma fotavtryck kan hamna 200 ton ifrån varandra.
När klämkraften är fixerad eliminerar tre siffror modeller snabbt:
- Skottvikt - Part plus runner sitter normalt inom ungefär 20 till 80 procent av maximal skottkapacitet, så skruven har tillräckligt med uppehållstid för att mjukgöra smältan utan att förstöra den.
- Stagavstånd och plattstorlek - en form som inte passar fysiskt går inte att klämma fast, vad tonnaget än säger.
- Torrcykeltid - golvet under din cykel. Om torrcykel plus insprutning plus kylning överskrider ditt mål, är maskinen fel för jobbet.
Figur 2: övre klämkraft per maskinserie, baserat på publicerade modellbeteckningar.
Räckvidden är viktig eftersom en del av familjen sällan stannar ensam. En anläggning som börjar med lådor lägger till hinkar, sedan kapsyler, sedan en teknisk del med ett snävare toleransband. En katalog som täcker ungefär 98 till 3300 ton inuti ett reservdels- och serviceekosystem undviker en andra leverantörsrelation senare.
 HXM258-I: HXM servoformsprutningsmaskin I den expansiva sfären av formsprutningsutrustning utmärker sig den energibesparande servoformsprutningsmaskinen 258T som det idealiska valet för småskalig produktion... Visa produkt →
Drive Architecture avgör elräkningen
Två maskiner med identisk klämkraft kan skilja sig märkbart i energiförbrukning, eftersom ett drivsystem bara förbrukar vad cykeln behöver, eller inte. En maskin med fast pump kör pumpen kontinuerligt med hastighet. En servodriven hydraulisk maskin matchar produktionen till efterfrågan. En hybridmaskin kopplar ihop ett servohydrauliksystem med en elektrisk insprutningsaxel, och en helelektrisk maskin tar bort hydraulik från insprutnings- och spännaxlarna helt.
Rapporterade besparingar från servodriven hydraulik jämfört med maskiner med fast pump varierar med cykel, mögel och kylbelastning, så behandla varje enskild procentsats med misstänksamhet. Be om ett undermätat prov på din egen form och din egen cykel innan du skriver under.
Figur 3: orienteringshjälp för drivtyper, inte en ersättning för ett specifikationsblad.
I praktiken: helelektriska och hybridmaskiner tjänar sin premie i arbete med små och medelstora tonnage där repeterbarhet och energi dominerar. Servohydraulika maskiner förblir den bredaste kompromissen över delstorlekar, och design med två plattor tar över när delar, formar och tonnage blir stora.
När cykeltid är produkten: Höghastighetsmaskiner
Tunnväggiga förpackningar är det tydligaste fallet där maskinklassen, inte tonnaget, avgör lönsamheten. Väggar under cirka 1 mm fryser på bråkdelar av en sekund, så smältan måste komma innan porten tätar. Det kräver hög insprutningshastighet och tryckrespons, en ackumulator eller en servoinsprutningsaxel, en skruv med rätt kompressionsförhållande och en spännstruktur som är tillräckligt styv för att överleva tryckspetsarna.
En maskin för allmänt bruk kan tryckas för att köra en sådan form, men cykeln sträcker sig, skrothastigheten stiger och formen slits snabbare. För tunnväggiga förpackningar och behållare , höghastighetsklassen finns just för att hålla cykeln innanför fönstret.
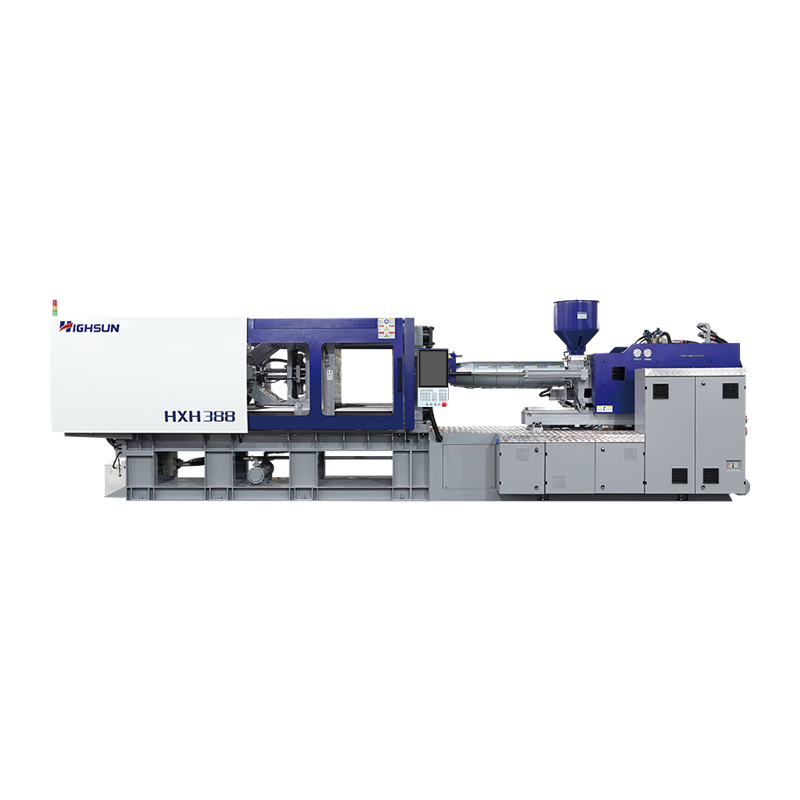 HXH388: HXH höghastighets formsprutningsmaskin Med avancerad teknik och optimerad design visar den 388 ton tunga tunnväggiga formsprutningsmaskinen enastående prestanda när det gäller produktionseffektivitet... Visa produkt →
Cykeltid är också anledningen till att höghastighetsmaskiner vanligtvis köps i grupper: en maskin ställer in linjens effekt, och resten följer den.
PET-förformar och PVC-beslag är deras egna maskinklasser
PET-förformar bedöms på acetaldehydhalt, inneboende viskositetsförlust och väggtjockleksfördelning, vilket inte en skruv för allmänt bruk är avsedd för. En PET-dedikerad maskin använder skruvgeometri med låg skjuvning, kort uppehållstid och repeterbarhet för skott som är tillräckligt täta för att hålla en 24 till 96 hålrum.
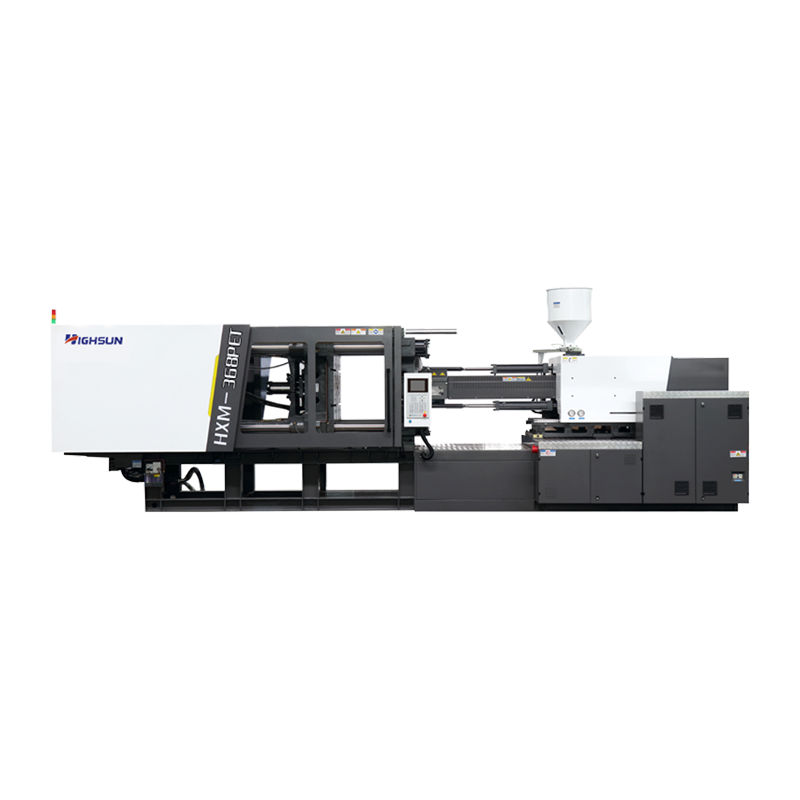 HXM368-PET: PET-formsprutningsmaskin HXM-368T PET-formsprutningsmaskinen är en dedikerad modell med ett stort tonnage av klämkraft (368 ton). Den är speciellt designad för den effektiva formningen... Visa produkt →
PVC är det motsatta problemet. Materialet frigör väteklorid om det överhettas eller sitter för länge i tunnan, så PVC-maskiner använder korrosionsbeständig skruv- och pipmetallurgi, snävare temperaturzonering och en flödesväg utan döda hörn. Att köra PVC på en standardmaskin förkortar hårdvarans livslängd och ger en skrotström som är svår att återanvända.
Vad du ska verifiera innan du godkänner inköpsordern
De flesta tvister efter leverans går tillbaka till en specifikation som aldrig skrevs ner, än mindre uppmätt. Arbeta igenom denna lista med leverantören:
- Skottvikt och skruvkompressionsförhållande matchade den faktiska formen, inte till broschyren.
- Stagavstånd, mått på plattan och formmontagemönster kontrolleras mot formritningen.
- Torrcykel mätt med formen monterad och uttagningsroboten i öglan.
- Energiförbrukning verifierad med en undermätare på din egen cykel.
- Hydrauliska, servo- och kontrollkomponentmärken bekräftade skriftligen.
- Reservdelslista, ledtider och regional servicesvarstid överenskommen i kontraktet.
- Garantin omfattar skruv, pipa och servodrivning, inte bara ramen.
- Installation, driftsättning och operatörsutbildning ingår eller prissätts separat.
För en längre kommersiell version av denna lista, se webbplatsens anteckningar på nyckelpunkter för att köpa en formsprutningsmaskin .
Inköpspriset är en rad i en femårsbudget
Maskinpriset är vanligtvis den mindre halvan av en formcell när formen, automatiseringen, installationen, energin, reservdelar och stilleståndstiden räknas. En maskin som är billigare men två sekunder långsammare på en 15-sekunderscykel tappar skillnaden inom månader efter treskiftsproduktion.
- Energi per kilo bra delar, mätt snarare än citerad
- Skrothastighet vid uppstart, färgbyten och materialbyten
- Medeltid mellan hydrauliska, elektriska och kontrollfel
- Ledtid för reservdelar, eftersom två veckors väntan på en servodrift är två veckors förlorad effekt
- Återförsäljnings- eller inbytesvärde när produktlinjen ändras
Att köpa på enbart pris är försvarbart för en kortvarig produkt med låg tolerans. För allt som körs i tre skift under fem år är frekvensomriktarens arkitektur och servicenätverket viktigare än fakturan.
Vanliga frågor
Q1. Vad är en plastformspruta?
Det kan betyda maskinen som smälter och sprutar in plast i en form, eller företaget som driver de maskinerna. Vid utrustningsköp betyder det maskinen, beskriven av dess klämkraft, skottstorlek och drivsystem.
Q2. Hur väljer jag rätt formsprutningsmaskin för min produkt?
Börja från projicerad yta, väggtjocklek, antal material och hålrum, bekräfta sedan klämkraft, skottvikt, dragstångsavstånd och torrcykel. Först efter att dessa fyra är fixade bör du jämföra drivarkitektur och pris för formsprutningsmaskin.
Q3. Hur mycket kostar en formsprutningsmaskin av plast?
Prisskalor med klämkraft, drivtyp, skruv- och cylinderspecifikation, kontroller och tillval, så en enda siffra är meningslös utan ett modellnummer. Begär alltid en offert kopplad till en specifik modell och en specifik form.
Q4. Vad är klämkraft och hur beräknas den?
Klämkraften håller formen stängd mot kavitetstryck och den uppskattas som projicerad yta multiplicerad med kavitetstryck plus en säkerhetsmarginal. Underdimensionering orsakar blixt- och mögelskador; överdimensionering slösar pengar och energi.
F5. Vad är skillnaden mellan servo-, hybrid- och helelektriska formsprutningsmaskiner?
Servo hydraulisk machines match pump output to demand, hybrid machines add an electric injection axis, and all-electric machines remove hydraulics from the main axes. The difference shows up in energy use, repeatability and maintenance.
F6. Vilken maskin är bäst för PET-förformar och tunnväggiga förpackningar?
PET-förformar behöver en dedikerad PET-maskin med skruvgeometri med låg skjuvning och repeterbarhet för snäva skott, medan tunnväggiga förpackningar behöver en höghastighetsmaskin med snabb insprutningsrespons. En maskin för allmänt bruk kostar vanligtvis mer i skrot än prisskillnaden.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
